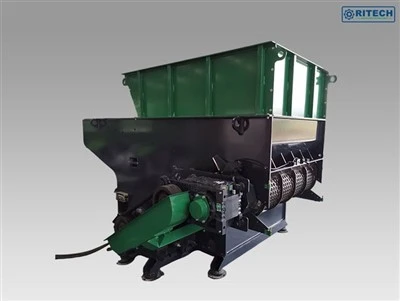
Om du någonsin har tillbringat tid kring PVC-bearbetningsoperationer, vet du hur störande oväntade maskinstillestånd kan vara – speciellt när överhettning gör att din PVC-kvarn stannar. Som leverantör av industriell plastbearbetningsutrustning har vi arbetat med hundratals tillverkare som har ställts inför just denna utmaning, och vi har lärt oss att förhindrande av överhettning av PVC-kvarnar inte bara är en fråga om att "hålla ett öga på temperaturen." Det är en kombination av korrekt maskininställning, materialhantering, rutinunderhåll och proaktiv övervakning. Idag bryter vi ner vetenskapen bakom varför PVC-slipmaskiner överhettas, och vilka åtgärder du kan vidta för att hålla din maskin igång smidigt, utan oplanerade stopp.
Först, låt oss få en viktig fakta: PVC är en unik plast. Till skillnad från polyeten eller polypropen har PVC en låg termisk nedbrytningstemperatur (cirka 160°C eller 320°F) och frigör giftiga ångor vid överhettning, vilket gör temperaturkontrollen oförhandlingsbar, inte bara en bekvämlighet. När en PVC-kvarn överhettas smälter plasten inte bara ojämnt – den kan fastna på slipbladen, täppa till kammaren och till och med skada motorn eller växellådan. Under våra år som leverantör av sliputrustning har vi sett operatörer rusa igenom installationen, ignorera små temperaturvarningar och sluta med kostsamma reparationer som kunde ha undvikits. Det är därför vi delar med oss av de mest effektiva, vetenskapligt stödda strategierna för att förhindra överhettning, skräddarsydda speciellt för PVC-slipmaskiner.


En av de vanligaste orsakerna till överhettning av PVC-kvarnar är otillräckliga kylsystem, och det handlar inte bara om att ha en fläkt – det handlar om att anpassa kylningen till din maskinstorlek och driftsförhållanden. Många småskaliga operatörer använder generiska kylningsinställningar avsedda för allmänna plastslipmaskiner, men PVC genererar mer friktionsvärme under slipning än de flesta andra plaster på grund av dess stela molekylära struktur. Till exempel, om du kör en tung operation, kommer en fläkt som är stark nog för en plastflaskkvarn inte att skära den för PVC, eftersom PVC-bitar är tätare och skapar mer friktion när de tvingas genom skärkammaren.
Så vad är rätt kylinställning för en PVC-kvarn? Kontrollera först att din kvarn har både luftkylning (för motor och växellåda) och vattenkylning (för skärkammaren och knivarna). Luftkylning är enkel: se till att motorns luftintag och utblås är fria från damm eller skräp och att fläkten är ren. Vi rekommenderar att du kontrollerar dessa i början av varje skift, eftersom ett igensatt intag kan minska kylningseffektiviteten med upp till 40 % (enligt riktlinjer för underhåll av industriutrustning). För vattenkylning är nyckeln vattenflödet: skärkammarens mantel behöver tillräckligt med vatten som cirkulerar för att föra bort friktionsvärmen. En flödeshastighet på 5 till 10 liter per minut för små till medelstora kvarnar, och 15 till 20 liter per minut för stora industriella plastkvarnmaskiner, är idealisk för PVC. Många operatörer hoppar över att underhålla sina kylvattenledningar, vilket leder till mineraluppbyggnad som blockerar flödet – vi har sett att detta gör att kammartemperaturen stiger med 30°C på bara en timmes drift. Om din anläggning också fungerar med annan plast, se till att du inte blandar PVC-serier med andra material som kan kräva olika kylningsinställningar; PVCs högre värmekänslighet innebär att dess kylbehov inte är förhandlingsbara under bearbetning.
Därefter är felaktig bladinställning och underhåll en dold bov till överhettning av PVC-slipmaskinen. Blad som är matta, felinriktade eller överdrivet slitna skapar mer friktion när de skär genom PVC, vilket direkt genererar överskottsvärme. När bladen är matta måste kvarnen arbeta hårdare för att bryta ner PVC-bitar, och den extra belastningen på motorn leder till mer värme i systemet. Vi rekommenderar ofta slipning av PVC-slipblad var 80:e till 100:e drifttimme, men det kan variera beroende på volymen och hårdheten hos den PVC du slipar. Ett annat vanligt misstag är felaktig justering av bladgapet: gapet mellan de roterande (rörliga) bladen och fasta (stationära) blad bör vara mellan 0,1 mm och 0,3 mm för PVC. Om gapet är för stort, fastnar PVC-bitar mellan bladen, vilket orsakar friktion och värmeuppbyggnad; om den är för liten gnuggar bladen mot varandra, vilket sliter ut dem snabbare och genererar ännu mer värme.
Vi har också märkt att många operatörer försummar bladrengöring, vilket bidrar till överhettningsproblem. PVC har en tendens att lämna en tunn, klibbig rest på bladen när de slipas, speciellt om fukt finns i PVC-matningen. Med tiden byggs denna rest upp, vilket gör bladen mindre effektiva och ökar friktionen. Det är därför det är viktigt att lägga till ett regelbundet rengöringssteg till din underhållsrutin. För PVC-slipmaskiner rekommenderar vi en månatlig djuprengöring: stäng av maskinen, ta bort bladen och blötlägg dem i en lösning av varmt vatten och mild diskmedel (undvik starka kemikalier som kan skada bladstålet) för att lösa upp rester. Torka dem noggrant innan du sätter tillbaka dem och applicera ett lätt lager av livsmedelsgodkänt smörjmedel för att förhindra framtida uppbyggnad – se bara till att undvika översmörjning, eftersom överskott av smörjmedel kan dra till sig damm och skräp.
En annan faktor som ofta förbises är matningshastighetskontroll. Många operatörer tror "ju snabbare jag matar in PVC i kvarnen, desto mer effekt får jag", men övermatning är en av de främsta orsakerna till överhettning. När du matar för mycket PVC på en gång blir kvarnkammaren överbelastad och bladen kan inte bryta ner materialet ordentligt. Överskottet av PVC skapar extra friktion, och motorn måste arbeta över sin nominella kapacitet för att bearbeta den, vilket leder till en stadig temperaturhöjning. För PVC-kvarnar beror den optimala matningshastigheten på maskinens hästkrafter och storlek, men som en generell regel bör man mata PVC i en hastighet som håller kammaren ca 70 % full, inte helt packad. Många moderna slipmaskiner (inklusive de industrimodeller av plastkvarnar vi levererar) kommer med variabla hastighetskontroller och matningssensorer som automatiskt justerar matningshastigheten om kammaren blir för full. Om din kvarn inte har den här funktionen, ta dig tid att testa matningshastigheten: börja med en liten mängd PVC, kontrollera kammartemperaturen efter 10 minuter och justera långsamt tills du hittar en hastighet som håller temperaturen stabil utan att sakta ner produktionen.
Det är också viktigt att tänka på vilken typ av PVC du slipar, eftersom inte all PVC är densamma. Styv PVC (som rör, fönsterramar eller byggmaterial) är mycket hårdare och genererar mer friktion vid slipning än flexibel PVC (som vinylgolv eller kabelisolering). Om du slipar styv PVC kan du behöva sakta ner slipmaskinens rotorhastighet något – höga rotorhastigheter (över 1 500 rpm) för styv PVC kan skapa överdriven friktion och värme, även med bra kylning. Våra rörsliparmodeller, designade för bearbetning av styva PVC-rör, arbetar till exempel med 1 200 till 1 400 rpm av just denna anledning. Om du växlar mellan styva och flexibla PVC-körningar, se till att justera både rotorhastighet och kylningsinställningar: flexibel PVC är mjukare, så den kan hantera något högre hastigheter, men den är mer benägen att smälta, så du kan behöva öka vattenkylningsflödet under dessa körningar.
Rutinmässig temperaturövervakning är den sista pusselbiten, och det är enklare än vad många operatörer gör det. Istället för att vänta på att kvarnen ska stängas av från överhettning, använd en temperatursond för att spåra kammarens, motorns och växellådans temperaturer under drift. Den ideala driftstemperaturen för en PVC-kvarnkammare är mellan 60°C och 80°C; när den överstiger 90°C bör du pausa driften för att låta maskinen svalna. Många moderna slipmaskiner har inbyggda temperaturlarm, men om din modell inte har det rekommenderar vi att du investerar i en bärbar infraröd termometer som du snabbt kan kontrollera under skift. Vi föreslår att du loggar temperaturer varje timme under produktionskörningar – det här hjälper dig att upptäcka trender, som en gradvis temperaturhöjning som kan signalera en igensatt kylledning eller tråkiga blad, innan det blir ett stort problem.
Att förhindra överhettning av PVC-kvarnar handlar inte bara om att åtgärda problem när de inträffar – det handlar om att bygga en proaktiv underhållsrutin. Under åren, som leverantör av plastbearbetningsutrustning, har vi arbetat med operatörer som hoppade över rutinkontroller av blad och rengöring av kylledningar, bara för att möta veckor av stillestånd och dyra reparationer. Den goda nyheten är att de flesta överhettningsproblem kan undvikas med konsekventa, små steg: underhåll dina kylsystem, håll knivarna skarpa och rena, kontrollera din matningshastighet, övervaka temperaturer och justera inställningarna baserat på vilken typ av PVC du bearbetar.
Om du letar efter en PVC-slipmaskin som är byggd för att förhindra överhettning, är vårt sortiment av slipmaskiner utformade för att hantera de unika utmaningarna med PVC-bearbetning. Vi erbjuder specialiserade modeller, från palettförstöringsmaskiner (bra för skrymmande styvt PVC-skrot) till plastflaskkvarnmaskiner (idealiskt för mindre, flexibelt PVC-avfall), alla konstruerade med optimerade kylsystem och justerbara bladinställningar för att hålla temperaturen stabil under långa körningar. Vår industriella plastslipmaskinlinje är byggd för stora volymer, med förstärkta motorer och förbättrad kylning som kan hantera kontinuerlig PVC-bearbetning utan överhettning, även för tunga applikationer.
Oavsett om du är en småskalig processor som precis har börjat eller en stor tillverkare som hanterar massor av PVC-skrot varje månad, är nyckeln till detta: överhettning av PVC-kvarnar är inte oundviklig – det är ett problem som kan förebyggas som handlar om uppmärksamhet på detaljer och korrekt utrustningsinställning. Genom att ta dig tid att underhålla din maskin, justera dina inställningar och övervaka temperaturer kan du förlänga kvarnens livslängd, minska oplanerade stilleståndstider och hålla din PVC-bearbetningsverksamhet igång effektivt. Om du har frågor om att välja rätt PVC-kvarn för dina behov eller vill lära dig mer om att optimera din nuvarande maskin, tveka inte att kontakta vårt team. Vi har hjälpt hundratals operatörer att lösa överhettningsproblem och förbättra deras produktion, och vi är här för att stödja din också.
Referenser
- Plastteknik. (2021). "Värmehantering i plastsliputrustning." Industrial Processing Journal, vol. 27, nr. 3, sid. 45-52.
- Maskinunderhållsföreningen. (2022). "Riktlinjer för förebyggande underhåll för industriella plastslipmaskiner." Global Equipment Standards, s. 112-118.
- PVC Processing Association. (2020). "Bästa metoder för temperaturkontroll för styv PVC-slipning." Material Science for Plastics, vol. 14, nr. 2, sid. 78-85.
- Europeiska plastomvandlare. (2023). "Energieffektivitet och förebyggande av överhettning i plastbearbetningsmaskiner." Industriell energiledningsrapporter, s. 39-44.