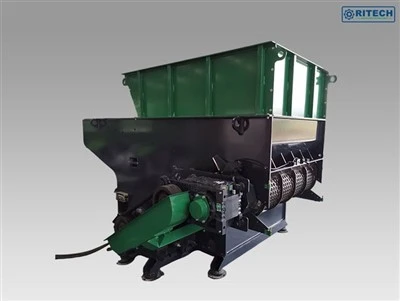
Inom tillverkningsindustrin används HDPE-rör (High-Density Polyethylene) flitigt på grund av deras utmärkta egenskaper som hög hållfasthet, korrosionsbeständighet och lång livslängd. Som leverantör av HDPE Pipe Grinder Machines förstår jag vikten av slipkvalitet i produktionsprocessen. En högkvalitativ slipning kan inte bara förbättra ytfinishen på rören utan också förbättra deras totala prestanda. I den här bloggen kommer jag att dela med mig av några effektiva sätt att förbättra slipkvaliteten på HDPE-rörslipmaskiner.


1. Välj rätt slipskivor
Slipskivan är en av de mest kritiska komponenterna i HDPE-rörslipmaskinen. Olika typer av slipskivor har olika slipmaterial, kornstorlekar och bindemedel, vilket direkt påverkar slipkvaliteten.
- Slipande material: För HDPE-rör är slipskivor av kiselkarbid (SiC) ofta ett bra val. SiC har hög hårdhet och skarpa skäreggar, som effektivt kan skära igenom HDPE-materialet utan att orsaka överdriven värmeutveckling. Detta hjälper till att förhindra att HDPE smälter eller deformeras under malningsprocessen.
- Kornstorlek: Slipskivans kornstorlek avgör rörens ytfinish. En finare kornstorlek ger en jämnare yta, men det kan också minska slipeffektiviteten. Å andra sidan kan en grövre kornstorlek ta bort material snabbare men kan lämna en grövre yta. Därför är det nödvändigt att välja lämplig kornstorlek enligt rörens specifika krav. Till exempel, om en ytfinish av hög kvalitet krävs, kan en finare kornstorlek (som 100 - 120 korn) användas; om huvudmålet är att ta bort en stor mängd material snabbt kan en grövre kornstorlek (som 60 - 80 grit) vara mer lämplig.
- Bindemedel: Bindemedlet håller ihop slipkornen på slipskivan. Olika bindemedel har olika egenskaper, såsom styrka, värmebeständighet och självslipande förmåga. Hartsbundna slipskivor används vanligtvis för HDPE-rörslipning eftersom de har goda självslipande egenskaper och kan bibehålla en skarp skäregg under slipningsprocessen.
2. Optimera slipparametrarna
Slipparametrarna, inklusive sliphastighet, matningshastighet och skärdjup, har en betydande inverkan på slipkvaliteten.
- Sliphastighet: Sliphastigheten avser slipskivans linjära hastighet. En högre sliphastighet kan öka materialavlägsningshastigheten, men det kan också orsaka mer värmeutveckling och vibrationer, vilket kan påverka ytkvaliteten på rören. Därför är det nödvändigt att välja en lämplig sliphastighet beroende på typen av slipskiva, rörens material och den erforderliga ytfinishen. Generellt, för HDPE-rör, rekommenderas en sliphastighet på 20 - 30 m/s.
- Matningshastighet: Matningshastigheten är den hastighet med vilken rören matas in i slipskivan. En för hög matningshastighet kan göra att slipskivan överbelastas, vilket resulterar i dålig slipkvalitet och till och med skada på slipskivan. En för låg matningshastighet kommer å andra sidan att minska produktionseffektiviteten. Den optimala matningshastigheten beror på slipskivans egenskaper, rörets diameter och slipdjupet. Vanligtvis är en matningshastighet på 0,5 - 1,5 m/min lämplig för HDPE-rörslipning.
- Skärdjup: Skärdjupet är tjockleken på materialet som avlägsnas av slipskivan i varje pass. Ett stort skärdjup kan öka materialavlägsningshastigheten, men det kan också orsaka mer värmeutveckling och ytjämnhet. Ett litet skärdjup kan förbättra ytkvaliteten men minskar produktionseffektiviteten. Därför är det nödvändigt att hitta en balans mellan skärdjupet och ytkvaliteten. För HDPE-rör rekommenderas ofta ett skärdjup på 0,1 - 0,3 mm per passage.
3. Se till att maskinen underhålls på rätt sätt
Regelbundet underhåll av HDPE-rörslipmaskinen är avgörande för att säkerställa dess stabila drift och högkvalitativa slipning.
- Rengöring: Efter varje slipoperation är det nödvändigt att rengöra maskinen noggrant för att ta bort HDPE-spån och damm. Ansamlade spån och damm kan påverka maskinens prestanda och till och med orsaka skador på slipskivan och andra komponenter. Använd en borste eller tryckluft för att rengöra maskinen, speciellt slipskivan, transportbandet och dammuppsamlingssystemet.
- Smörjning: Smörj maskinens rörliga delar regelbundet för att minska friktion och slitage. Kontrollera smörjnivåerna för lagren, kugghjulen och andra komponenter och tillsätt smörjmedel vid behov. Använd smörjmedel av hög kvalitet som är lämpliga för maskinens specifika komponenter.
- Inriktning och kalibrering: Kontrollera inriktningen av slipskivan och rören regelbundet för att säkerställa att slipningsprocessen utförs korrekt. Felinriktning kan orsaka ojämn slipning och dålig ytkvalitet. Kalibrera maskinens sensorer och styrsystem för att säkerställa att slipparametrarna är korrekt inställda.
4. Kontrollera slipmiljön
Slipmiljön kan också påverka slipkvaliteten på HDPE-rör.
- Temperatur och luftfuktighet: HDPE är ett termoplastiskt material och dess egenskaper är känsliga för temperatur och fuktighet. Höga temperaturer kan göra att HDPE mjuknar och deformeras, medan hög luftfuktighet kan påverka vidhäftningen av slipskivan och rören. Därför är det nödvändigt att kontrollera temperaturen och fuktigheten i slipverkstaden. Den idealiska temperaturen för HDPE-rörslipning är mellan 20 - 30°C, och den relativa luftfuktigheten bör hållas på cirka 40 - 60%.
- Dammsamling: Ett bra dammuppsamlingssystem är viktigt för att hålla slipmiljön ren och förhindra att HDPE-spånen och damm påverkar operatörernas hälsa och maskinens prestanda. Installera ett högeffektivt dammuppsamlingssystem nära malningsområdet för att samla upp spånen och damm som genereras under malningsprocessen.
5. Utbilda operatörerna
Välutbildade operatörer är avgörande för att uppnå slipning av hög kvalitet. Ge omfattande utbildning till operatörerna om drift, underhåll och säkerhet av HDPE-rörslipmaskinen.
- Driftfärdigheter: Lär operatörerna hur man ställer in slipparametrarna korrekt, hur man laddar och lossar rören på ett säkert sätt och hur man övervakar slipprocessen. Se till att de förstår vikten av att följa driftsprocedurerna för att säkerställa malningskvaliteten.
- Kunskap om underhåll: Utbilda operatörerna i maskinens grundläggande underhållskunskap, såsom rengöring, smörjning och uppriktning. Uppmuntra dem att rapportera eventuella onormala tillstånd på maskinen i tid för att förhindra potentiella problem.
- Säkerhetsmedvetenhet: Betona vikten av säkerhet i malningsprocessen. Ge säkerhetsutbildning till operatörerna, inklusive användning av personlig skyddsutrustning (PPE) såsom skyddsglasögon, handskar och dammmasker.
Förutom HDPE Rörslipmaskiner erbjuder vi även andra typer av slipmaskiner, som t.exPlast flaskkvarn maskin,PVC-slipmaskin, ochTräavfallskvarnmaskin. Dessa maskiner är designade för att möta olika slipbehov inom olika branscher.
Om du är intresserad av våra HDPE-rörslipmaskiner eller andra slipmaskiner, är du välkommen att kontakta oss för mer information och för att diskutera dina specifika krav. Vi är fast beslutna att tillhandahålla högkvalitativa produkter och utmärkt kundservice för att hjälpa dig att förbättra din produktionseffektivitet och produktkvalitet.
Referenser
- Smith, J. (2018). "Avancerade sliptekniker för plastmaterial." Manufacturing Technology Journal, 25(3), 123 - 135.
- Brown, A. (2019). "Optimera slipparametrar för HDPE-rör." Plastic Processing Research, 32(2), 87 - 95.
- Johnson, R. (2020). "Underhåll och drift av slipmaskiner i plastindustrin." Industrial Machinery Magazine, 45(4), 67 - 78.