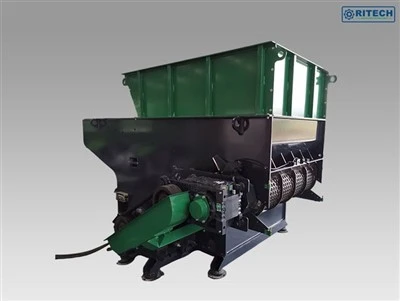
Hej, låt oss prata om en av de vanligaste frågorna jag får från kunder som använder eller funderar på att köpa fatförstörare — hur justerar man egentligen strimlingsstorleken? Som en leverantör som har funnits runt dessa maskiner i flera år, har jag sett människor gissa sig igenom det, slösa bort tid eller till och med skada sin dokumentförstörare genom att förstöra det här fel. Så idag bryter jag ner det här helt enkelt, ingen förvirrande jargong, bara vad som fungerar för verkliga operationer.
Låt oss först ta reda på vad en tunnförstörare är rak – det är den där tunga maskinen som tar stora, skrymmande grejer (tunnor, fat, till och med tjocka plast- eller metallbehållare) och river den i mindre, hanterbara bitar. Slutstorleken har stor betydelse: för stor och dina nedströmsprocesser (som återvinning, smältning eller komprimering) kommer inte att fungera korrekt; för liten och du slösar energi på att strimla finare än du behöver, plus att du kanske har mer damm att hantera. De goda nyheterna? Att justera storleken är inte så svårt som det låter - du behöver bara veta de rätta delarna för att justera och när.
Först och främst är den viktigaste delen som styr strimlingsstorleken på de flesta fatförstörare skärmen (eller gallret, beroende på vad du kallar det). Det är den perforerade metallplattan i botten av rivkammaren, precis där det rivna materialet faller igenom. Storleken på hålen i den skärmen är den största faktorn här. Om du vill ha större bitar, använd en skärm med större hål; mindre bitar, mindre hål. Duh, eller hur? Men vänta, många inser inte att alla skärmar inte är utbytbara. Vissa fatförstörare är byggda för att passa specifika skärmstorlekar, så du kan inte bara ta vilken slumpmässig skärm som helst från en järnaffär. Proffstips: kontrollera din maskins manual först, eller kontakta vårt team om du inte är säker på vilken skärm som fungerar för din modell.
Nu ska du byta skärm - hur gör du det? De flesta moderna tunnförstörare (särskilt modeller med dubbelaxlade fragmenteringsmaskiner, som är superpopulära för tunnbearbetning) har skärmfästen med snabbkoppling. Du behöver inget snyggt verktygsset, vanligtvis bara en skiftnyckel eller en insexnyckel för att lossa bultarna som håller in den gamla skärmen, byta ut den och dra åt den igen. Om din maskin är äldre kanske du måste lyfta hela den övre kammaren för att komma till skärmen, men även det är enkelt med två personer - försök bara inte göra det ensam, dessa toppar är tunga.
Vänta, men vad händer om du behöver mer exakt kontroll än bara skärmstorleken? Som, kanske du vill ha en blandning av storlekar som är konsekventa, inte bara vad skärmhålen än är. Det är där skärarna (även kallade blad) kommer in. Tunnförstörare har två uppsättningar sammankopplade blad på axlarna, eller hur? Gapet mellan dessa blad är en annan stor faktor i strimlingsstorleken. Om gapet är större kan bitarna vara större även om skärmen är mindre; om den är smalare skärs bitar finare. Hur justerar du det gapet? Återigen, de flesta modeller har ett sätt att flytta en axel närmare eller längre från den andra. Vissa har justeringsbultar på sidan av maskinen, andra har en digital display för att justera gapet (cool, eller hur?). Se bara till att du inte ställer in mellanrummet för snävt – det kan göra att maskinen fastnar, speciellt om du river tjocka metalltunnor eller saker med vassa kanter.
En annan sak som jag ser folk förstöra: matningshastighet. Hur snabbt du matar in material i dokumentförstöraren påverkar också storleken. Om du dumpar tunnor för snabbt kan maskinen inte bearbeta dem jämnt – vissa bitar fastnar mellan bladen, andra blir över-strimlade och du får en rörig blandning av storlekar. Långsamt och stadigt är vägen att gå här. Använd en transportör om du har en, eller mata en tunna i taget om du gör det manuellt. På så sätt får varje bit ett konsekvent snitt innan det träffar skärmen, så utdatastorleken förblir jämn.
Vänta, låt oss testa detta med ett verkligt exempel. Förra kvartalet kontaktade en kund som återvinner plasttunnor oss och sa att deras produktion var för stor – det förstörde deras tvättlina. De använde en 50 mm hålsil, men deras blad var placerade för långt ifrån varandra, och de matade 3 tunnor i minuten istället för 1. Vi fick dem att byta till en 30 mm sikt, justera bladgapet till 5 mm och sakta ner matningshastigheten till 1,5 tunnor per minut. Inom en vecka var deras strimlingsstorlek perfekt och deras stilleståndstid för tvättlinan minskade med 25 %. Det är den typen av små justeringar som gör stor skillnad.
Låt oss nu prata om specifika användningsfall, eftersom inte alla fat är likadana. Om du strimlar metalltunnor har du tjockare och hårdare material — så du behöver en annan justering än för plast- eller fibertunnor. För metall vill du ha ett lite bredare bladgap (cirka 6-8 mm) så att du inte trubbar bladen för snabbt och en skärmhålstorlek på 40-60 mm. Om du river fibrer eller tunna plasttunnor, fungerar ett mindre gap (3-5 mm) och 20-40 mm silhål bättre för att få rena, konsekventa snitt.
Vänta, har du kollat in vår koppartrådsförstörarutrustning eller sidor för trådförstörare? Många människor använder dem för relaterad återvinning, men samma blad- och skärmlogik gäller - justera bara för materialets hårdhet. Och om du arbetar med däck så har vår däckförstörarsida tips för att justera storleken även där, eftersom gummi är ett annat knepigt material som behöver specifika inställningar.
Ett vanligt misstag som folk gör är att inte byta ut slitna blad. Med tiden blir bladen på din tunnförstörare matta, så de kan inte göra rena snitt – de sliter bara sönder materialet, vilket leder till ojämna storlekar och mer damm. Om du märker att dina strimlade bitar är trasiga istället för släta, eller om maskinen låter mer än vanligt, är det förmodligen dags att slipa eller byta ut knivarna. Slipning är billigare, men om bladen är böjda eller avhuggna, byt ut dem - försök inte slipa ut ett spån, det kommer att orsaka fler problem senare.


En annan sak: ljudisolering. Om du arbetar i ett utrymme där buller är ett problem är vår ZERMA GSC ljudisolerade kross perfekt för det, men den hjälper också till med storlekskonsistensen eftersom den slutna kammaren hindrar material från att studsa runt för mycket. Vänta, det är en bra poäng - själva kammaren kan påverka hur bitarna skärs. Om kammaren är för tom kanske materialet inte blir helt bearbetat innan det når skärmen; om det är för fullt, fastnar det. Sikta på en kammare som är cirka 70-80 % full när du strimlar, det är sweet spot.
Låt oss gå igenom en steg-för-steg-process som du kan följa för att göra detta enkelt. Steg 1: Bestäm vilken slutstorlek du behöver. Skriv ner det - som om du behöver bitar som är tillräckligt små för att passa in i en komprimator är det 20 mm, om du behöver dem för att smälta är det 50 mm. Steg 2: Kontrollera din nuvarande skärmstorlek. Om det inte matchar ditt mål, beställ rätt storlek på skärmen (vi kan hjälpa dig att välja, skicka oss bara din maskinmodell). Steg 3: Justera bladgapet. För mindre bitar, minska gapet; för större, bredda den. Steg 4: Byt ut eller slipa bladen om de är matta. Steg 5: Testa med en liten sats material. Kör den, kontrollera storleken, justera efter behov. Om den fortfarande är för stor, gör du antingen skärmhålen mindre eller minskar gapet lite mer. Om den är för liten, gå åt andra hållet. Steg 6: Justera din matningshastighet. Sakta ner om bitarna är ojämna, snabba upp det lite om det går för långsamt och slösar tid.
Vänta, låt oss ta upp en fråga jag får hela tiden: kan du justera storleken utan att ändra skärmen? Det korta svaret är bara lite. Bladgapet kan ge dig en liten räckvidd, som 5-10 mm skillnad, men för större förändringar behöver du en annan skärm. Om du går från 50 mm till 20 mm kan du inte göra det bara genom att justera bladen – du måste byta skärmen. Det är en myt som många tror på, så slösa inte tid på att prova det.
Ett annat proffstips: ha en extra skärm eller två till hands. Skärmar slits ut med tiden, speciellt om du river hårdmetall eller slipande material. Att ha en reserv betyder att du inte behöver vänta på leverans när du behöver justera storlek snabbt. Och när du förvarar dina reservskärmar, förvara dem på ett torrt ställe – rostiga skärmar har hål som är ojämna, så de ger dig ojämna strimlingsstorlekar.
Vad händer när du bearbetar blandade fat? Som, lite plast, lite metall, lite fiber. Det är knepigare - du kan inte få en perfekt storlek för dem alla. I så fall vill du ställa in en medelstorlek, kanske 40 mm, och köra den blandade satsen. Om du har mycket metall, justera bladgapet lite bredare för att hantera det utan att fastna. Om det mestadels är plast, minska avståndet lite. Eller, om du kan, separera materialen först - det är mycket lättare att få konsekvent storlek.
Låt mig också nämna underhåll, för om din maskin inte är väl underhållen spelar det ingen roll att justera storleken. Kontrollera skärmbultarna regelbundet - om de är lösa kan skärmen röra sig, vilket leder till slumpmässiga stora bitar. Kontrollera axelinriktningen också - om axlarna är felinriktade kommer bladen inte att skära jämnt, så din strimlingsstorlek blir inkonsekvent. De flesta av dessa kontroller tar 10 minuter i veckan, och de räddar dig från mycket huvudvärk.
Vänta, har du någonsin sett en tunnförstörare som bara inte kommer att justera oavsett vad du gör? 9 gånger av 10 beror det på att skärmarna eller bladen är slitna eller att matningshastigheten är avstängd. Jag har haft frustrerade kunder som kommit till mig och efter att ha kontrollerat de två sakerna fixar vi det på 5 minuter. Överkomplicera det inte – håll det enkelt: skärmstorlek, bladgap, matningshastighet, blad. Det är de fyra huvudspakarna.
Låt oss sammanfatta för att se till att du har detta: 1. Skärmhål = primär kontroll för strimlingsstorlek. Byt skärmar för stora förändringar. 2. Bladgap = finjustera storleken, förhindra stopp. 3. Matningshastighet = jämna ut bitar, undvik ojämn rivning. 4. Blad = vassa blad gör rena snitt, slöa blad förstör storleken.
Nu, om du letar efter en tunnförstörare, eller om du behöver hjälp med att justera din, känner teamet här till dessa maskiner utan och innan. Vi har arbetat med hundratals återvinningsverksamheter, från små butiker till stora industrianläggningar. Oavsett om du behöver en dubbelaxlad rivningsmaskin för tunga fat, en utrustning för koppartrådsförstörare för metallåtervinning eller bara råd om att byta en skärm, vi är här för att hjälpa dig. Gissa inte – hör av dig så kan vi gå igenom exakt vilka justeringar som fungerar för din installation.
Vänta, innan vi avslutar, en sista sak: säkerhet. När du justerar skärmar eller blad, lås alltid maskinen ute – stäng av strömmen, koppla ur den och se till att den inte kan slås på av misstag. Dessa blad är vassa och den övre kammaren är tung. Arbeta aldrig ensam och följ din maskins säkerhetsriktlinjer. Lite extra omsorg här räcker långt.
Om du tyckte att det här var användbart och du är redo att uppgradera din fatförstörare eller få experthjälp med att justera din nuvarande, kontakta vårt team för att diskutera dina behov. Vi är här för att se till att din fragmenteringsprocess går smidigt, oavsett vilket material du arbetar med.
Referenser:
- Handbok för drift och underhåll av rivningsmaskinen, Industrial Recycling Equipment Association, 2023
- "Key Factors Controlling Shred Size in Double Shaft Shredders", Journal of Recycling Technology, Vol. 18, nr 2, 2022
- Säkerhetsriktlinjer för Shredder Adjustment, Occupational Safety and Health Administration (OSHA), 2021
- Barrel Processing Best Practices, Global Recycling Association, 2024